半导体引线键合(WB)压焊二焊点(鱼尾)工艺详解;
【博主简介】本人“爱在七夕时”,系一名半导体行业质量管理从业者,旨在业余时间不定期的分享半导体行业中的:产品质量、失效分析、可靠性分析和产品基础应用等相关知识。常言:真知不问出处,所分享的内容如有雷同或是不当之处,还请大家海涵。当前在各网络平台上以此昵称为ID的均是我本人,有兴趣的朋友可以关注我后一起交流学习!

在集成电路(IC)封装中,引线键合是实现芯片与引线框架(基板)连接的关键技术。尽管倒装焊和载带自动焊技术存在,引线键合因其成本效益而在市场上占据主导地位,超过90%的连接方式采用引线键合,满足了大多数产品的性能要求。
因此,引线键合技术在微电子封装领域扮演着至关重要的角色,它通过金属线将半导体芯片与外部电路相连,实现电气互连和信息传递。在理想条件下,金属引线与基板之间的连接可以达到原子级别的键合,这种键合是通过电子共享或原子扩散实现的。
一、引线键合工艺简介
半导体引线键合,英文全称:Wire Bonding,简称:WB,它是是用金、铜、银或合金等导线材料将粘在引线框架上的芯片与框架(或芯片与芯片、焊点与焊点)管脚连通,即芯片通过管脚与外部电路形成通路,来发挥其功能。
其中的键合过程涉及将芯片上的接点通过极细的金属线(直径18至50微米)连接到引线框架的内引脚上,以传输电路信号。这一过程需要精确的电子影像处理技术来确定接点位置,并执行焊线操作。
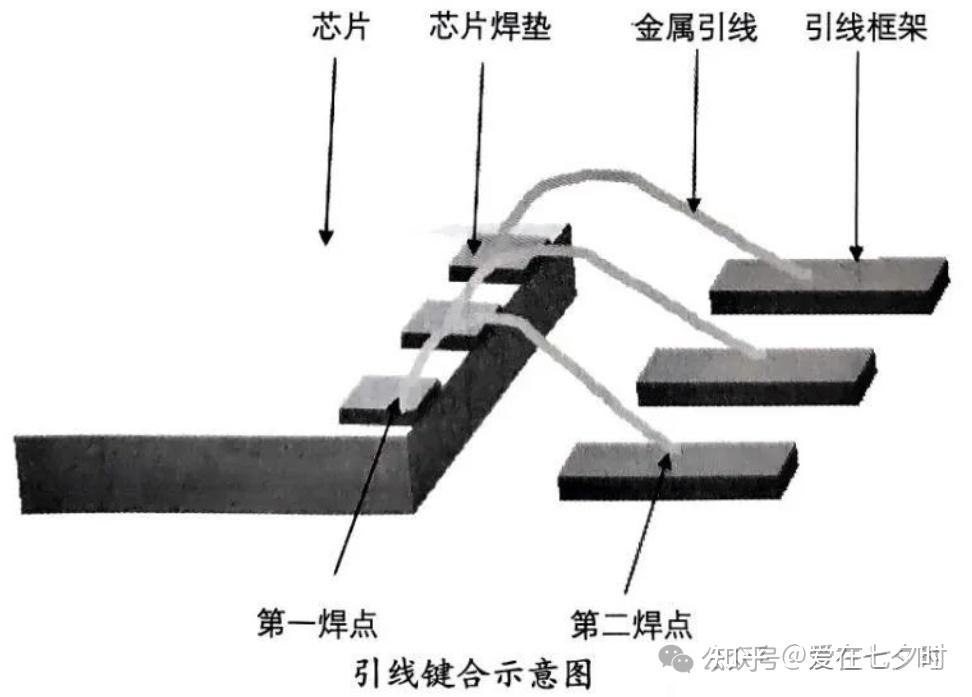
另外,焊线过程还包括4个阶段(5个步骤),即:打火烧球、第一焊点焊接(焊球)、拉金属线致线弧成型、第二焊点焊接(鱼尾)并切断金属线完成引线键合(WB)的动作,如下图所示:
二、引线键合(WB)焊线材料分类
金线和铝线是使用最普遍的焊线材料。金性能稳定,做出来的产品良率高,铝虽然便宜,但不稳定,良率低。几种主要的焊线对比如下:
1、金线(Au)
使用最广泛,传导效率最好;
2、铝线(Al)
多用在功率型组件的封装;
3、铜线(Cu)
由于金价飞涨,近年来大多数封装厂积极开发铜线(Cu)制程以降低成本。铜线(Cu)对目前国内的部分封装厂来说,在中低端产品上还是比较经济的,但是需加保护气体,刚性强;
4、银线(Ag)
特殊组件所使用,在封装工艺中不使用纯银线(Ag),常采用银(Ag)的合金线,其性能较铜线(Cu)好,价格比金线(Au)要低,也需要用保护气体,对于中高端封装来说不失为一个好选择。银线(Ag)的优势如下:
a. 银(Ag)对可见光的反射率高达90%,居金属之冠,在LED应用中有增光效果;
b. 银(Ag)对热的反射或排除也居金属之冠,可降低芯片温度,延长LED寿命;
c. 银线(Ag)的耐电流性大于金(Au)和铜(Cu);
d. 银线(Ag)比金线好管理(无形损耗降低),银(Ag)变现不易;
e. 银线(Ag)比铜线(Cu)好储放(铜线(Cu)需密封,且储存期短,银线(Ag)不需密封,储存期可达6~12个月)。
在目前的集成电路封装中,金线(Au)键合仍然占大部分,铝线(Al)键合也只是占了较少一部分,铝线(Al)键合封装只占总封装的 5%,而铜线(Cu)键合大概也只有 1%。另外,引线架提供封装组件电、热传导的途径,也是所有封装材料中需求量最大的。引线架材料有镍铁合金、复合或披覆金属、铜合金三大类。
三、引线键合(WB)设备的结构
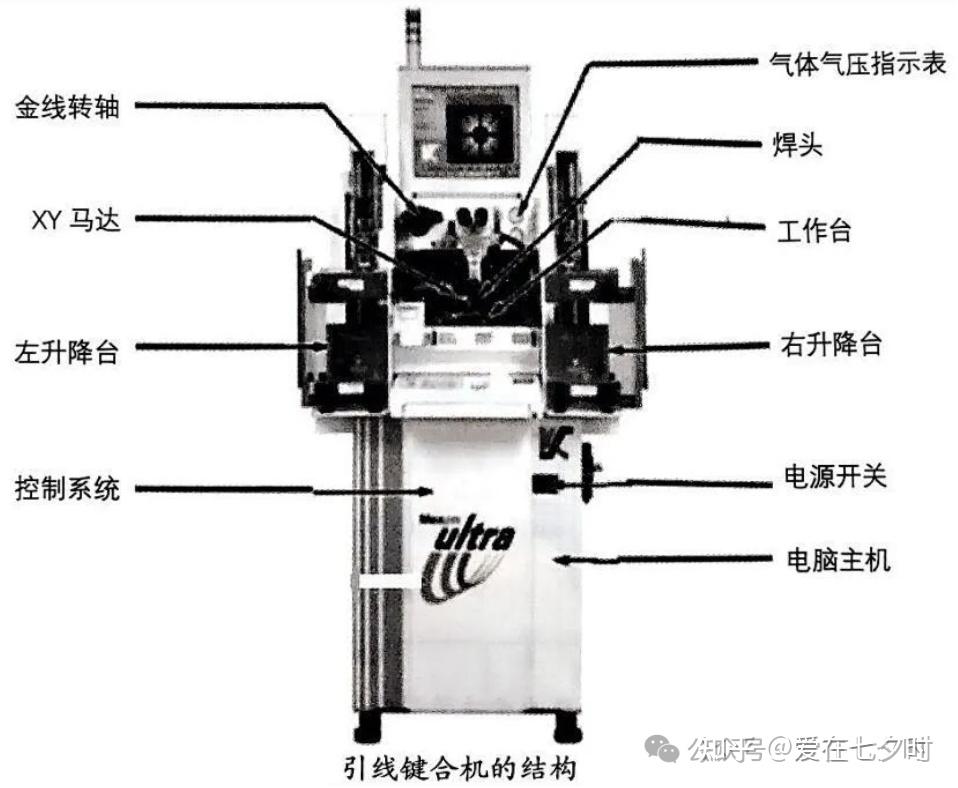
引线键合(WB)的设备主要由硬件结构和软件系统两部分所组成,这两部分的主要关键部分介绍如下:
1、设备结构
a. 金线转轴
用于安放键合过程中所需的金属引线,如金线;
b. XY马达
驱动焊接工作台在前后、左右方向移动,以实现精确的定位;
c. 左/右升降台
用于调整工作台的高度,以适应不同尺寸的芯片和封装需求;
d. 气体气压指示表
显示设备内部的气体压力和状态,确保设备在安全的条件下运行;
e. 焊头
关键的工作主单元,包含劈刀和工作台,负责完成实际的键合操作;
f. 电脑主机、电源和控制系统
提供设备的动力和控制,确保设备的稳定运行和精确控制。
2、主要系统
a. 影像识别系统
用于精确识别和定位焊垫的位置,确保键合的准确性;
b. 焊头系统
包含劈刀和相关的驱动机构,负责将金属引线焊接到焊垫上;
c. 材料传送系统
负责将待加工的芯片和已完成的封装产品送入和送出设备;
d. 控制系统
负责设备的整体控制和操作,包括运动控制、参数设置和故障诊断等;
e. 机台操作界面
提供用户与设备交互的界面,方便用户进行操作和监控;
f. 机器特性参数
包括设备的精度、速度、功率等关键参数,决定了设备的性能和适用范围。
四、引线键合(WB)的关键工艺控制要点
引线键合(WB)的工艺控制,核心在于对材料、设备状态与工艺窗口的协同管理。它不是寻找一组固定不变的“最佳参数”,而是确保在批量生产中,当焊盘、线材或劈刀发生正常波动时,键合质量依然能稳定落入规格内:
1、线弧张紧
在第一焊点完成超声波焊接并拉出线弧的过程中,劈刀内部的金属引线需要处于张紧状态,以确保线弧按照程控设定的轨迹形成弯曲;
2、送线顺畅
确保进给的启停可控,以避免键合过程中的故障;
3、实时监测
避免因金属引线断裂而造成键合损失;
4、送线一致性
送线及金属引线尾丝的长短一致性要求高,以确保键合质量和稳定性。
总之,稳定的工艺不应依赖单次参数调通。应通过实验设计(DOE)来确定参数的容差范围,确保程序能覆盖材料、设备和环境的合理波动。现场需建立劈刀寿命的定期检测与更换机制,并对焊盘来料状态进行监控,避免将工艺波动误判为参数漂移而进行过度调整。
五、引线键合(WB)压焊二焊点参数培训
引线键合(WB)中的第二焊点(又称线弧成形、尾部压焊或鱼尾),英文全称:Second Bond,它是引线键合(WB)工艺的关键步骤之一,连接芯片焊盘与封装引脚/基板 。它是在完成第一焊点(通常为芯片上的金球焊)后进行的第二次压焊。以下就是本章节要跟大家重点分享的关于“压焊二焊点参数”培训的内容:
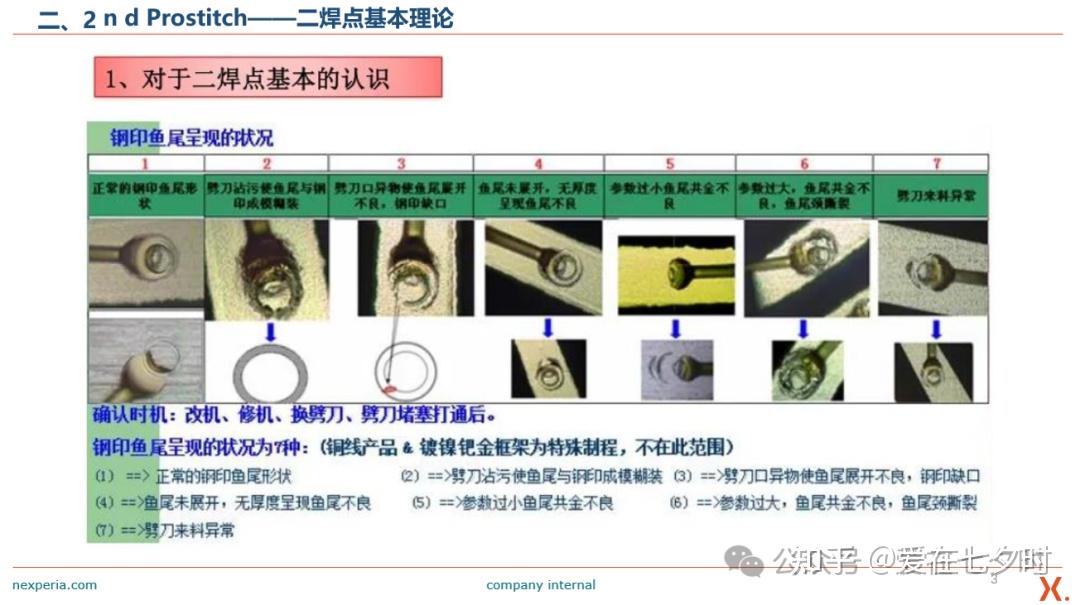
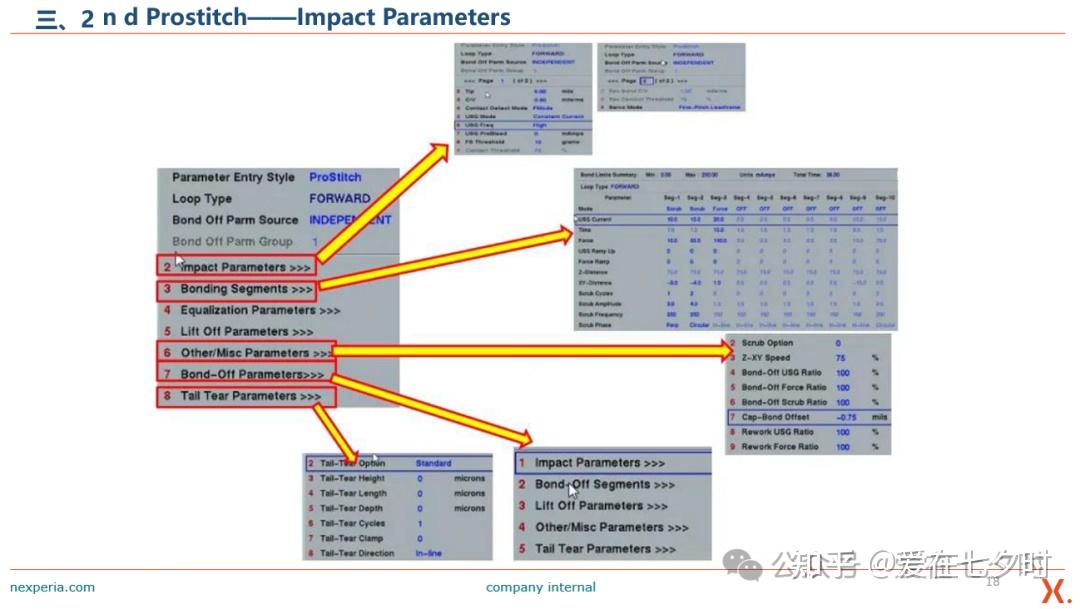
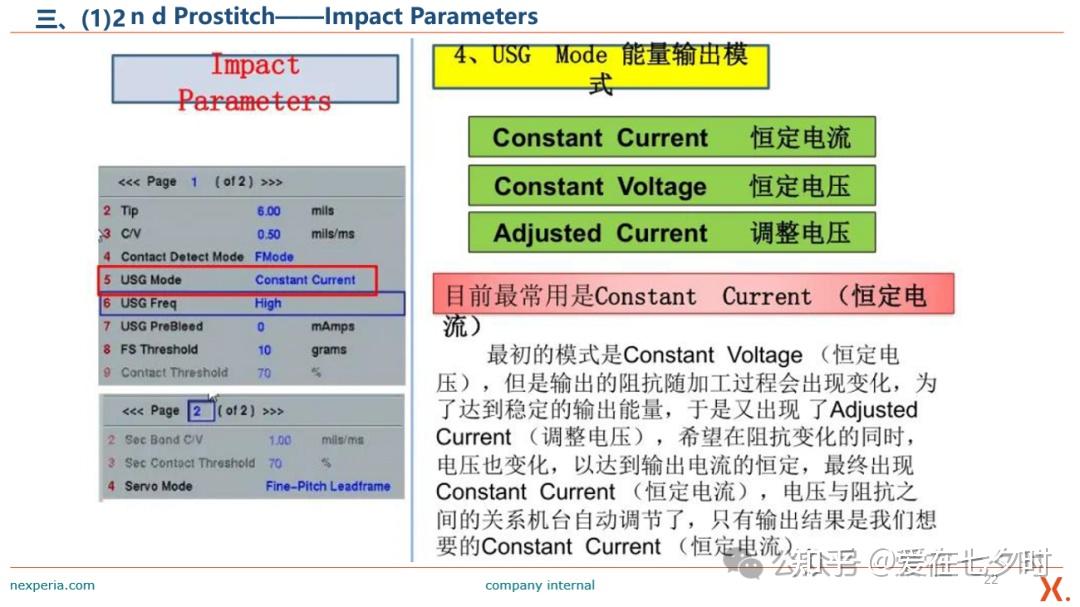
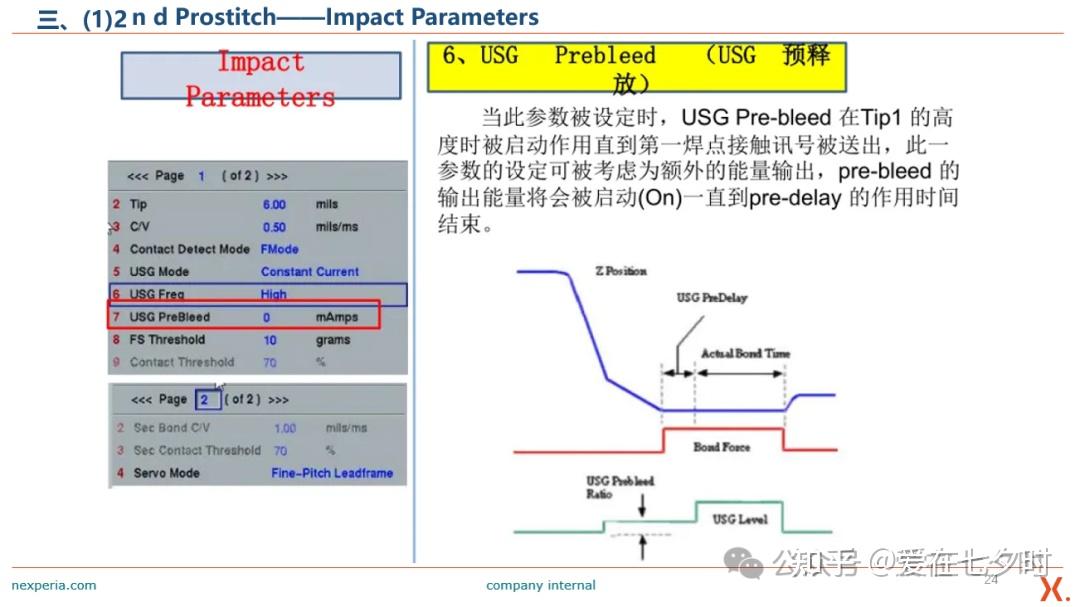
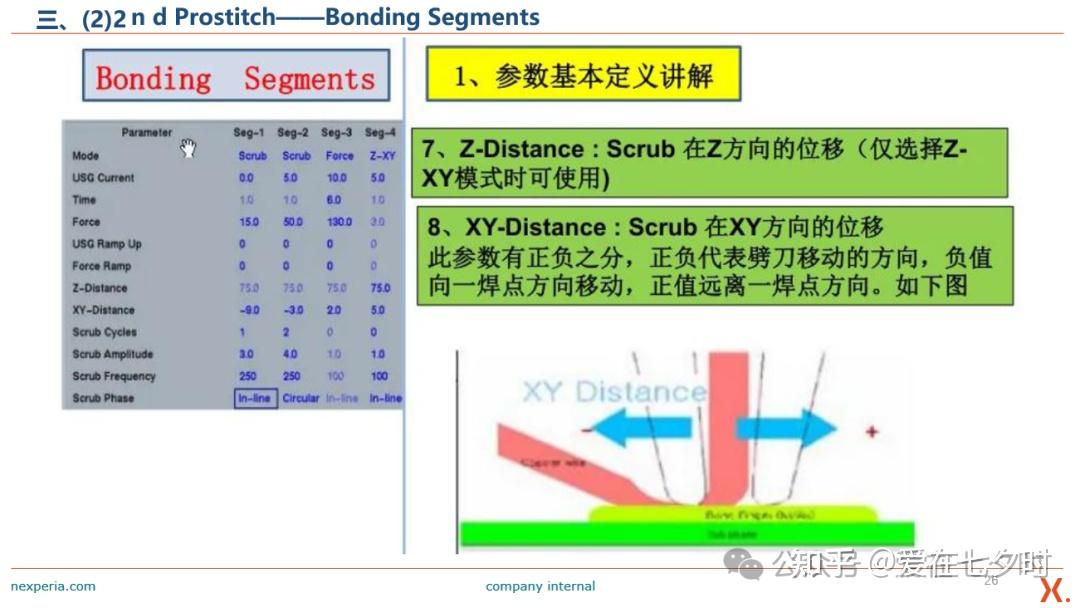
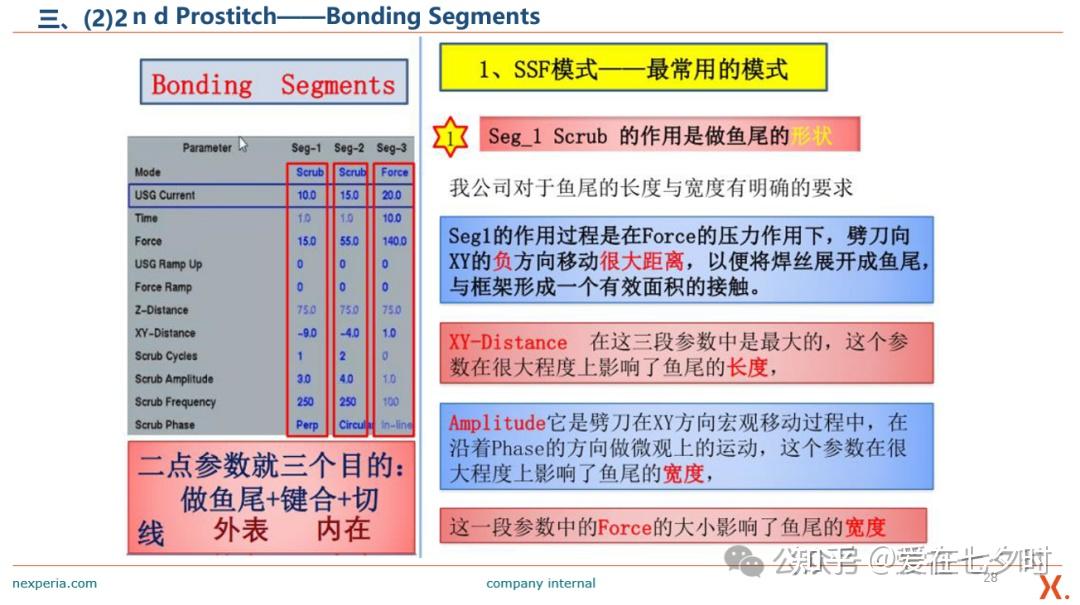
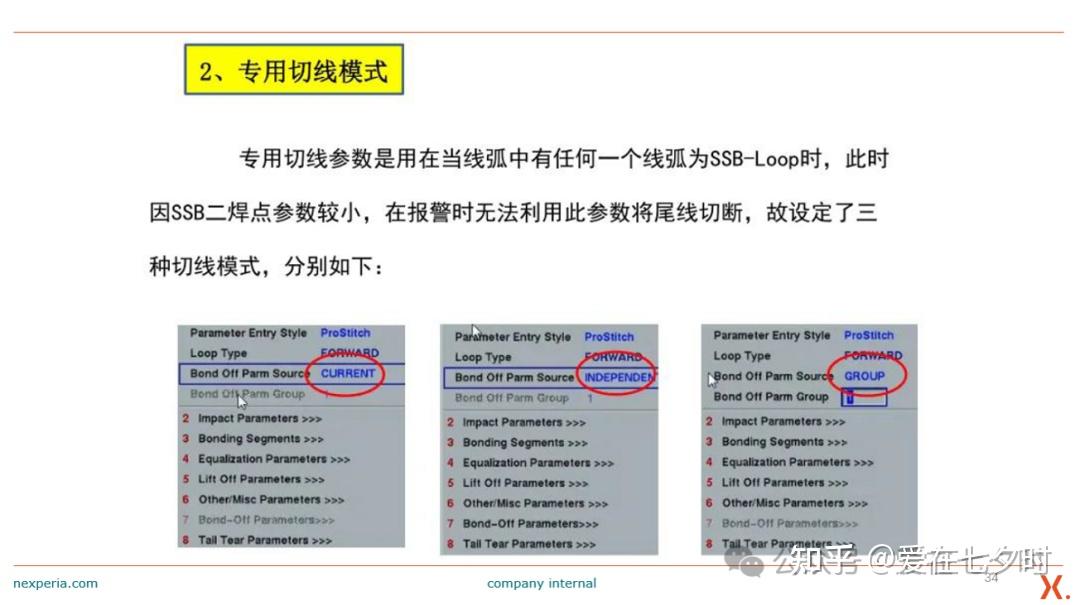
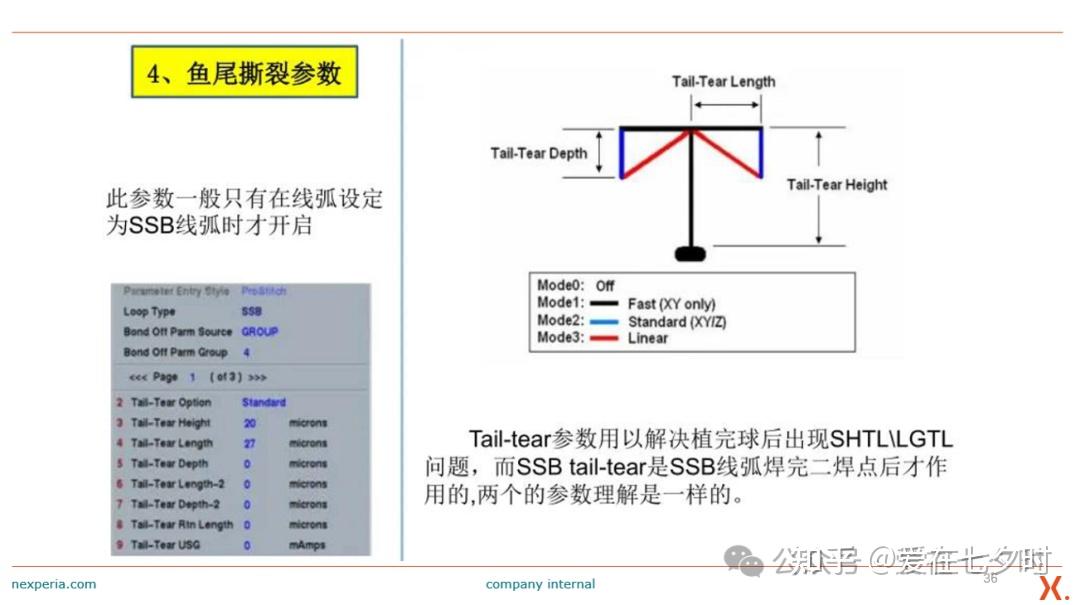
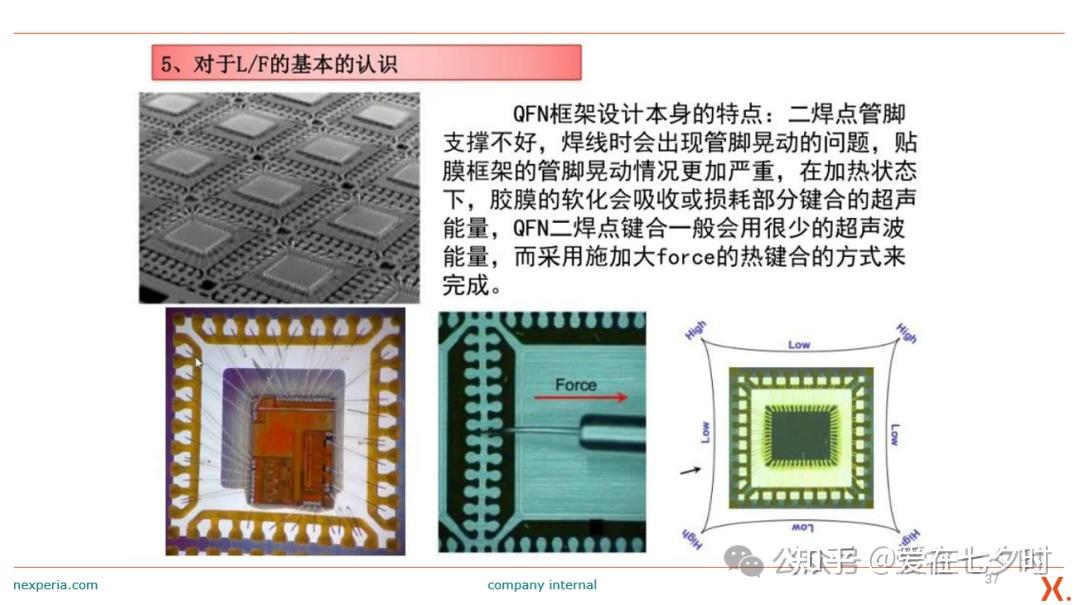
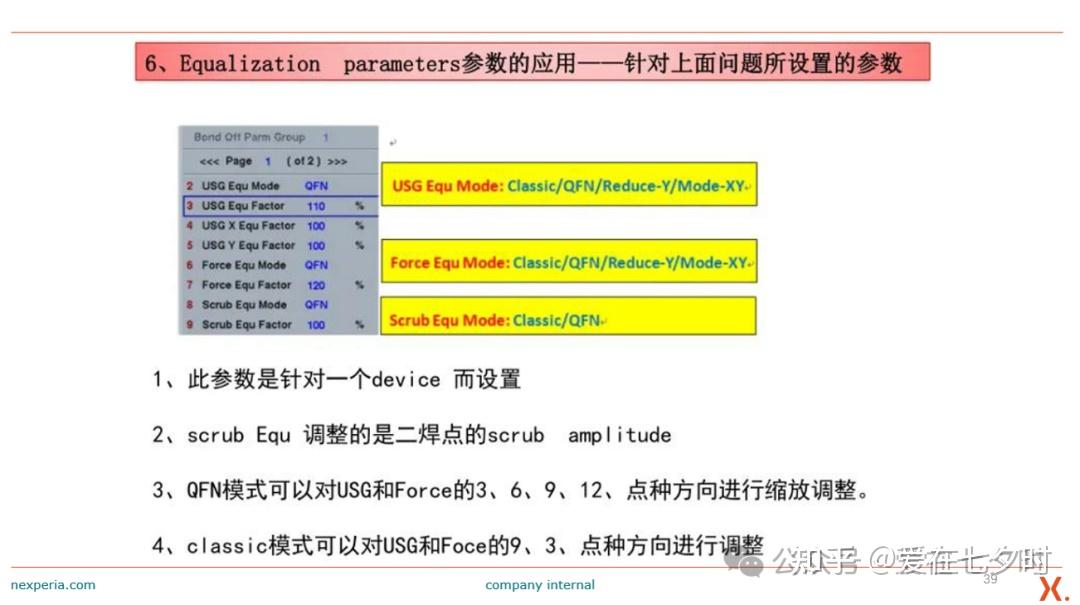
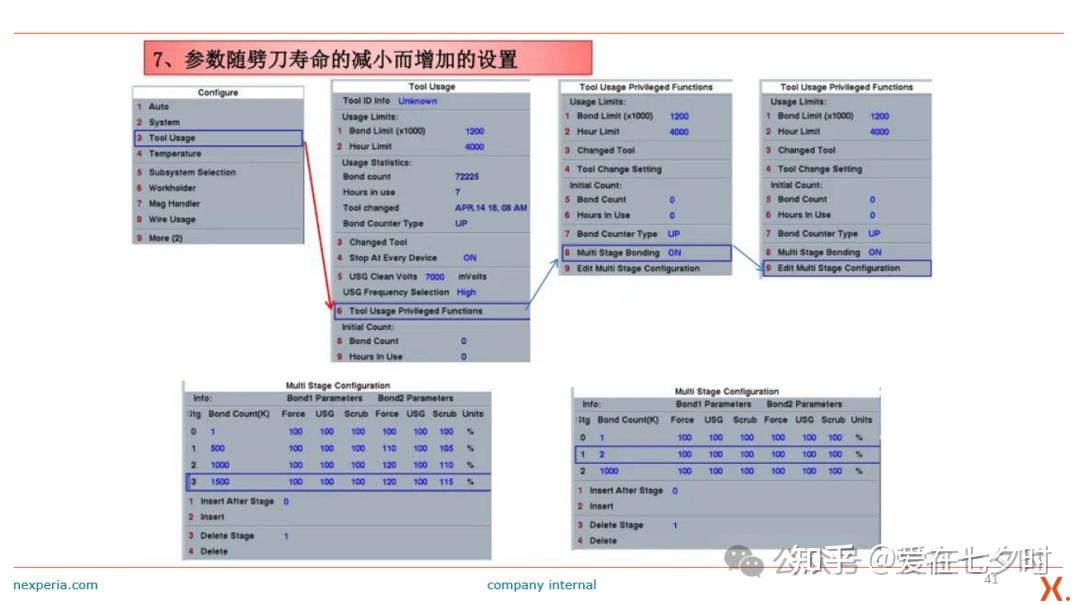
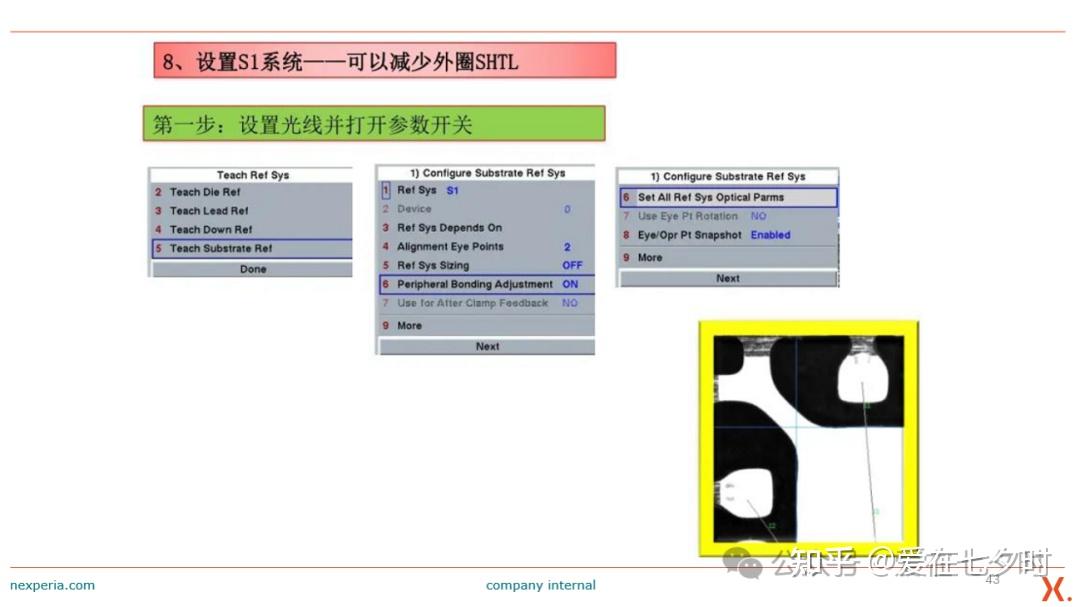
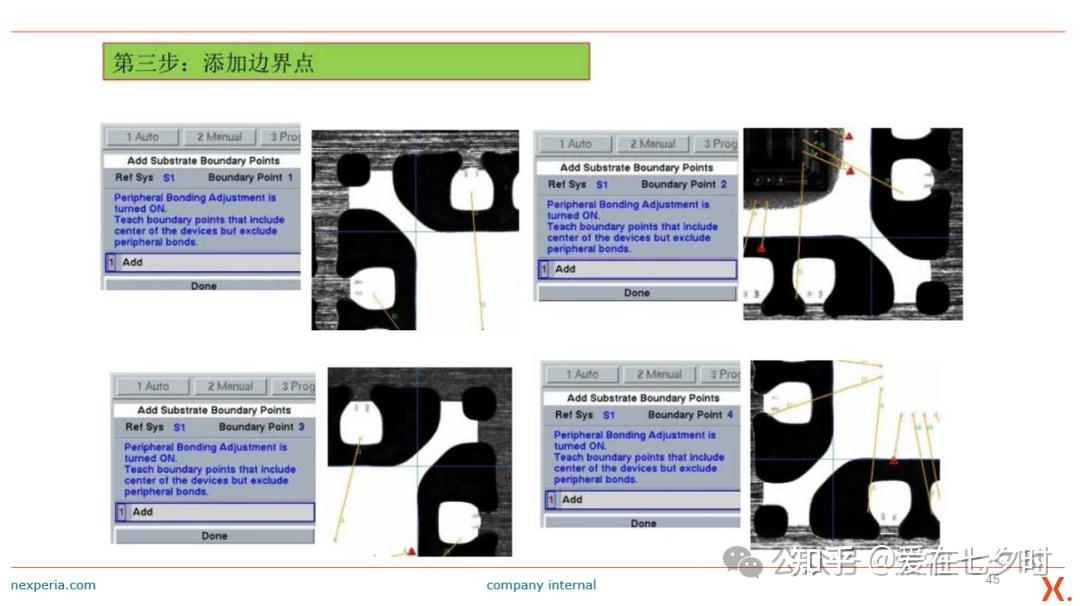
因为本PPT章节太多,剩下部分如有朋友有需要,可私信我邀请您加入我“知识星球”免费下载PDF版本。注意:此资料只可供自己学习,不可传阅,平台有下载记录,切记!欢迎加入后一起交流学习。
六、引线键合(WB)方法分类
引线键合(WB)方法的分类主要按能量施加方式和按焊点形态结构两种维度去分类:
1、按能量施加方式
a. 热压焊键合(Thermocompression)
热压焊键合是通过加压和加热的方式,使金属引线与焊区接触面的原子之间达到原子引力范围,从而实现键合。这种方法的具体过程如下:
准备金属引线:金属引线的一端成球形,另一端成楔形;
键合过程:键合头将金球下压在已预热到150~250℃的第一焊点,进行球形键合。在键合时,金球因受压力而略微变形,以增加键合面积、降低键合面粗糙度对键合的影响,并穿破金属表面氧化层等阻碍键合的因素,形成紧密的键合;
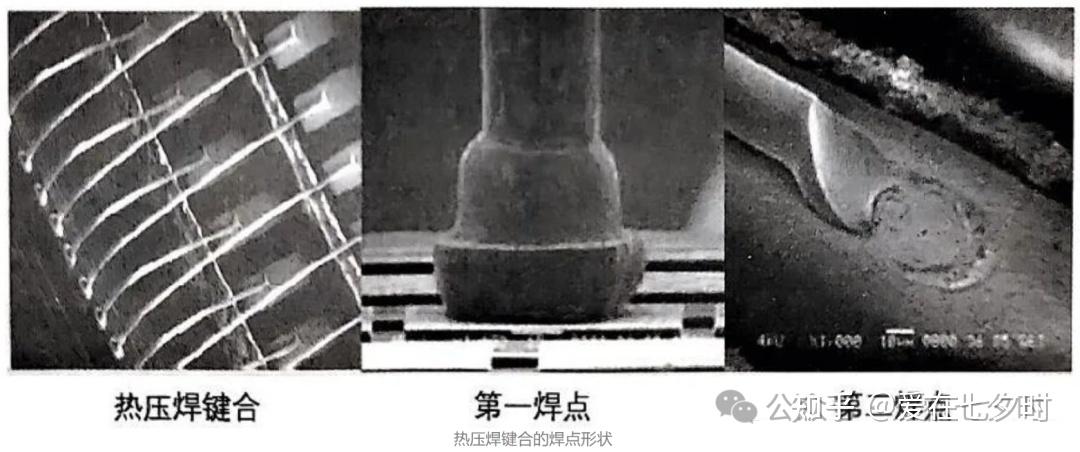
焊点形状:热压焊键合完成后,会形成两个焊点,第一焊点呈球形,第二焊点(Second Bond)即金属引线键合结束时的焊点,呈楔形。
温度:高于200C;
压力:0.5~1.5N/点;
强度(拽扯脱点的拉力大小):0.05~009N。
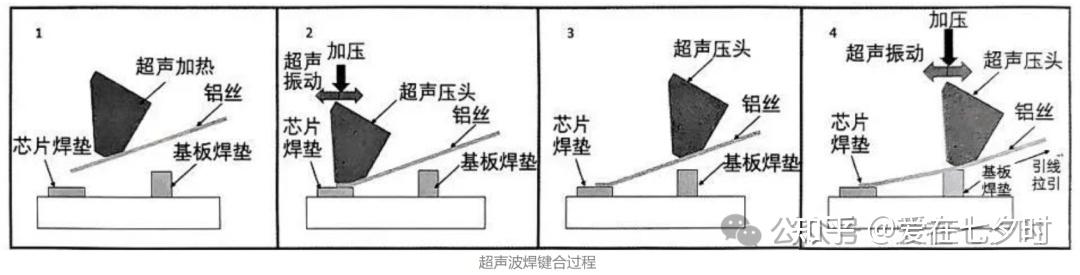
b. 超声波焊键合(Ultrasonic)
超声波焊键合是利用超声波发生器产生的超声波振动,使金属引线与焊区金属表面迅速摩擦,从而实现键合。这种方法的具体过程如下:
超声波发生器:使劈刀发生水平方向的弹性振动,同时施加向下的压力;
键合过程:劈刀在超声波振动和压力的作用下,使金属引线在焊区金属表面迅速摩擦,发生变形,与芯片键合区键合完成焊接;
焊点定位:超声压头将金属引线定位到第一焊点(芯片焊垫)的位置,然后超声振动并施加一定的压力到焊点,完成第一焊点的键合。接下来,超声压头将引线定位到第二焊点(基板焊垫/Second Bond),同时超声振动施加一定的压力到焊点,完成第二焊点(Second Bond)的键合;
焊点形状:超声波焊键合完成后,形成的第一焊点和第二焊点(Second Bond)的形状都是楔形。
温度:室温;
压力:小于0.5N/点;
强度:0.07N。
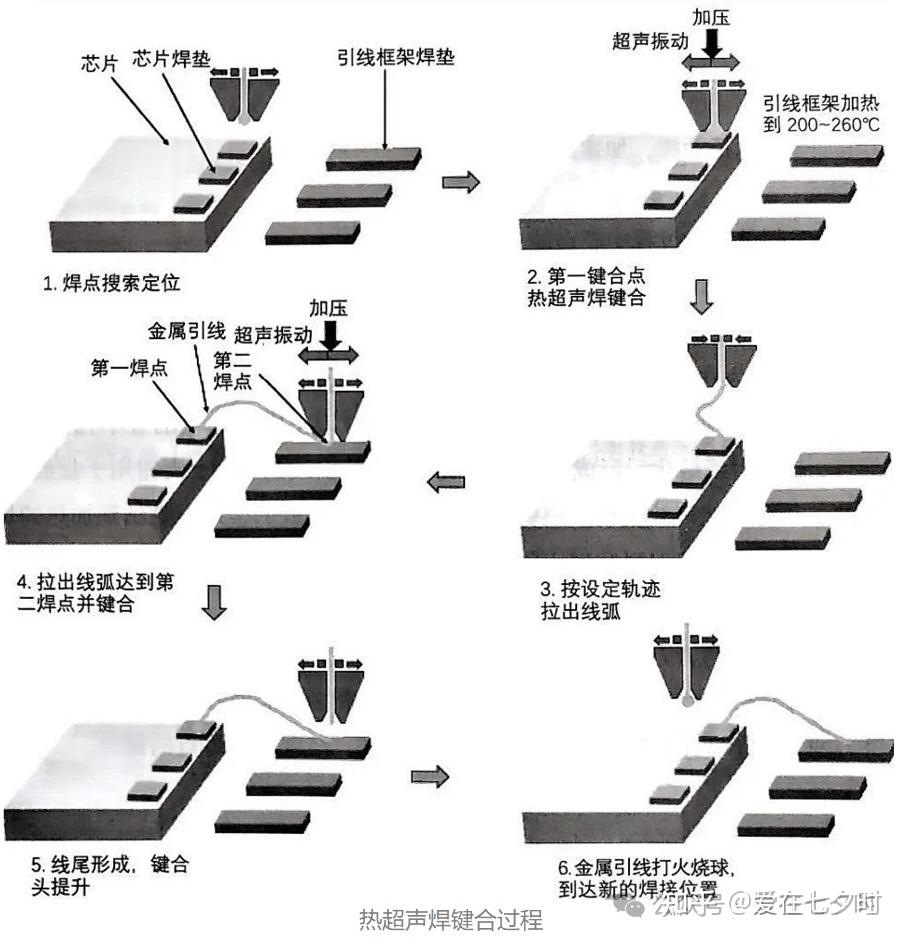
c. 热超声焊键合(Thermosonic)
热超声焊键合是结合热压焊和超声波焊的优点,这种方法的具体过程与热压焊类似,但有以下区别:
加热引线框架:在热超声焊键合中,引线框架需要加热到200~260℃;
超声波作用:与热压焊不同,热超声焊键合过程中使用了超声波振动;
键合效果:由于高温和超声波的共同作用,热超声焊键合能够实现更紧密的键合,提高键合的可靠性和稳定性。
温度:小于200℃;
压力:0.5N/点;
强度:0.09~0.1N。
2、按焊点形态
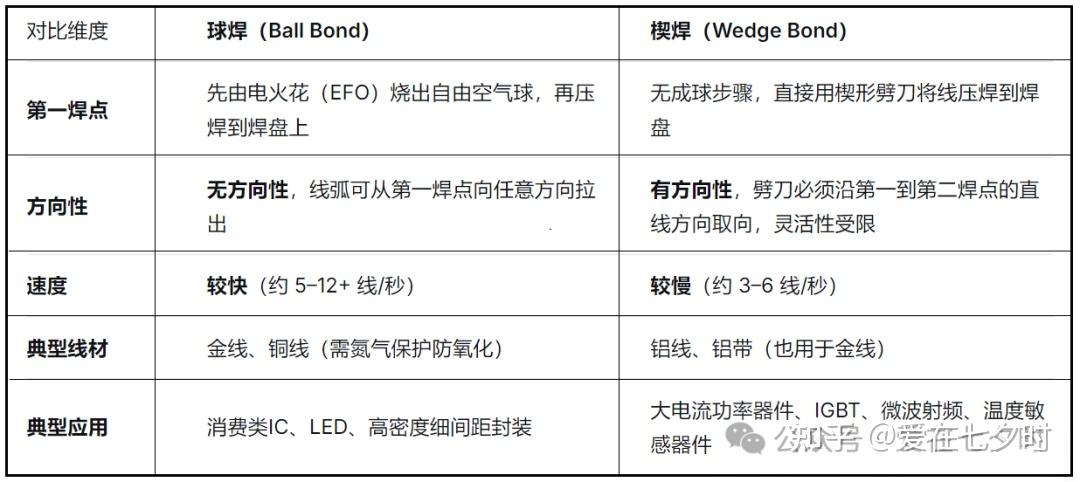
这种分类是生产中最常用的方式,依据第一焊点的形状区分,具体情况可见下表:
七、引线键合(WB)二焊点(Second Bond)工艺过程&质量要求
1、动作形成过程
a. 线弧成形移动
第一焊点完成后,键合头抬升至预设的“线弧高度”,并沿X-Y平面移动至第二焊点(Second Bond)位置上方。在此过程中,金线在重力、表面张力和送线张力作用下自然下垂,形成三维弧形结构;
b. 施加压焊
键合头降下高度,使毛细管劈刀(楔形器)与第二焊点(Second Bond)表面接触,设备在此处施加 力、超声波和热量 完成尾部压焊;
c. 扯断与尾丝处理
压焊完成后,键合头快速向上提拉(即 Z-Tear 动作 ),配合电子打火(EFO)在精确位置熔断线尾,留下合适长度的尾丝,为下一次烧球做准备。
2、质量与尺寸要求
a. 鱼尾(第二焊点/Second Bond)尺寸要求
宽度:不得小于1.2倍线径,或大于5倍线径;
长度:不得小于0.5倍线径,或大于3倍线径。
b. 颈部强度
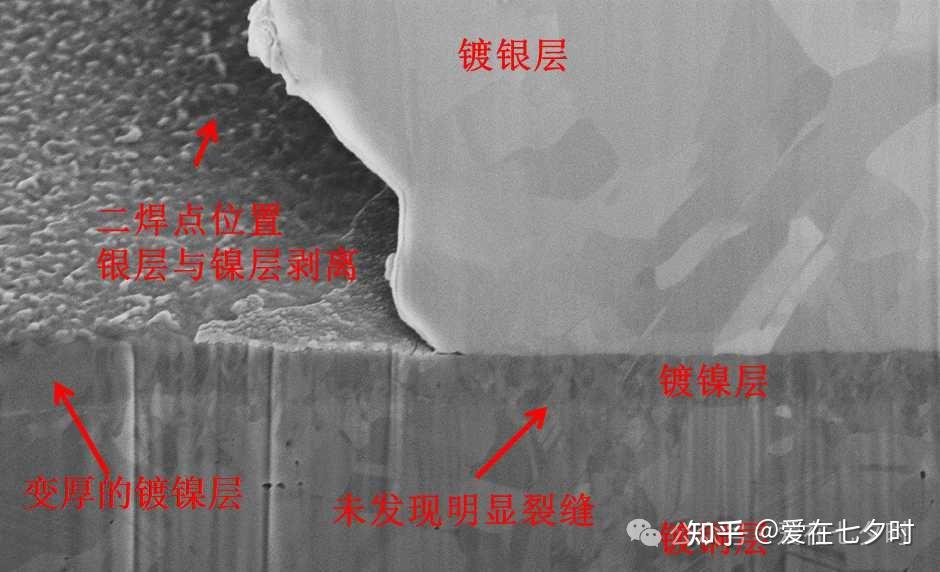
第二焊点(Second Bond)的颈部必须确保焊点强度,严禁出现拉折、撕裂或裂痕(即“第二焊点颈部断裂”);
c. 间距与防短路
线弧形状及第二焊点(Second Bond)位置必须严格控制,避免线弧过大会导致碰线、塌线或与其他引脚、芯片边缘发生短路。
八、引线键合(WB)的劈刀与材料
引线键合(WB)的劈刀(Bonding Tool)与材料选择,直接决定了键合工艺的适配性与可靠性,所以劈刀也相应分为毛细管劈刀(用于球焊)与楔形劈刀(用于楔焊):
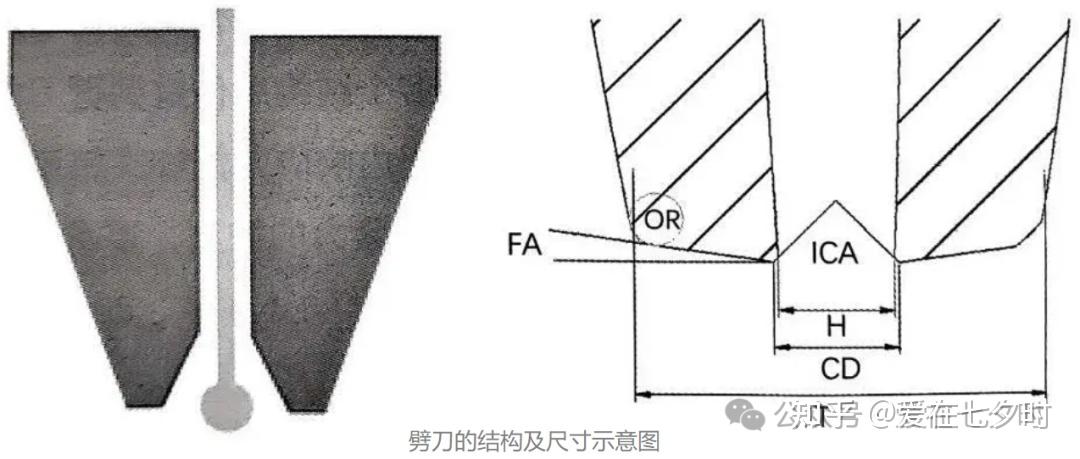
1、劈刀(Bonding Tool)的分类
a. 毛细管劈刀(Capillary)
用于球焊。其核心特征是具有垂直的中心孔,键合线从中穿过。工作时,线尾先被电火花熔成球,再被劈刀压焊到焊盘上。由于劈刀可向任意方向移动,线弧路径灵活,适合高密度、细间距的IC封装。
b. 楔形劈刀(Wedge)
用于楔焊。其端部呈楔形,没有垂直穿线孔。键合线从侧面引入,直接压焊到焊盘。由于劈刀必须沿第一焊点到第二焊点(Second Bond)的直线方向取向,路径灵活性受限,但适合铝线粗线或大电流功率器件。
2、劈刀(Bonding Tool)的选材
劈刀材料的选择,核心考量是耐磨性、抗冲击性、热传导性以及与键合线材的化学兼容性:
a. 碳化钨(硬质合金)
优势:硬度与抗破损能力强,能承受铝线键合所需的高压力,焊点一致性较好。
局限:机加工困难,不易获得致密无孔隙的表面;热导率高,键合时焊盘热量易被劈刀带走,因此劈刀本身需要被加热。
适用:铝线楔焊的首选,也用于需要较大键合压力的工艺。
b. 碳化钛
优势:比碳化钨更柔韧,在相同超声条件下,刀头振幅比碳化钨劈刀大约20%,超声波传递效率更高。
适用:对超声能量传递有特定要求的场景。
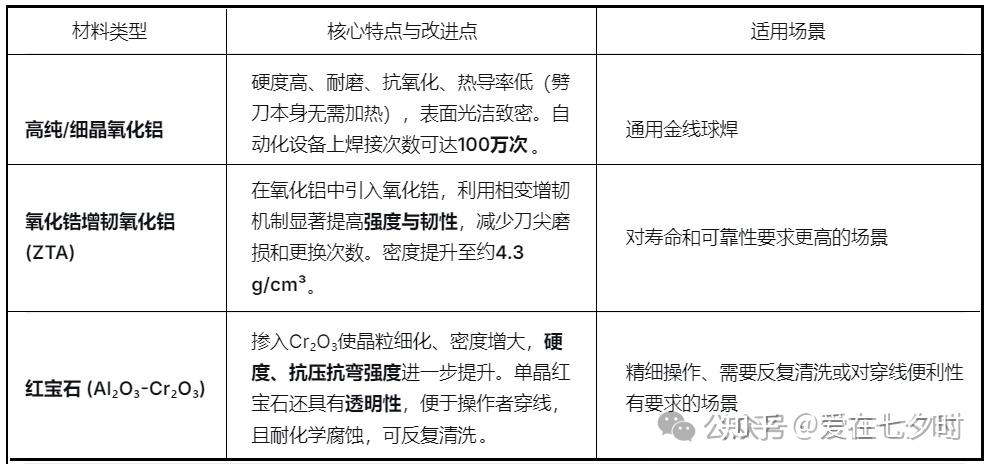
c. 陶瓷(氧化铝及复合材料)
这是当前金线/铜线球焊的主流选择,也是一个不断演进的材料体系。
九、引线键合(WB)的应用领域
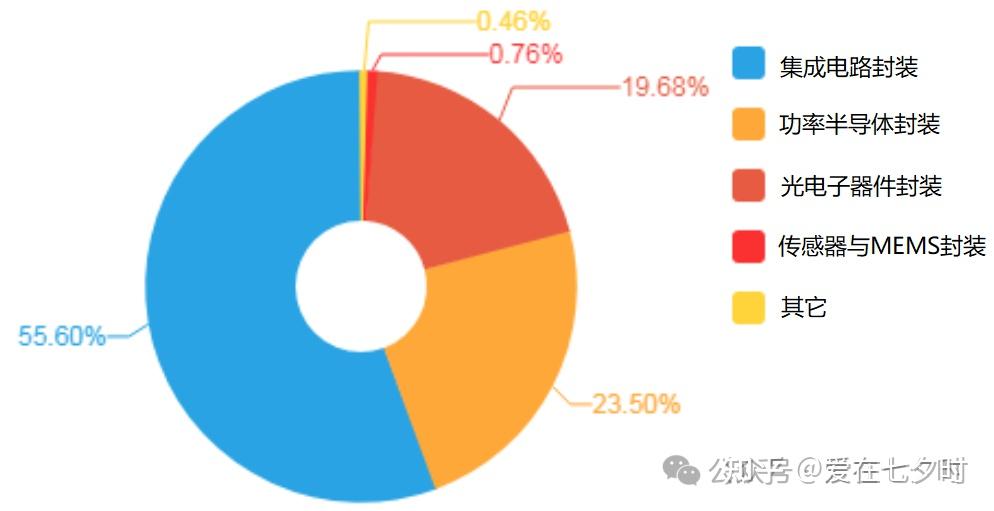
引线键合(WB)技术广泛应用于各种微电子器件和封装中,在以下领域发挥着重要作用:
1、集成电路封装
在集成电路封装中,引线键合(WB)被广泛应用于连接芯片和封装基板之间的电路。它能够提供可靠的电气连接,并满足微型化、高密度集成的要求;
2、传感器与MEMS封装
传感器和微机电系统(MEMS)等领域也经常采用引线键合(WB)技术。这些器件通常需要精细的信号传输,引线键合(WB)能够实现高精度、低阻抗的连接。
3、功率半导体封装
对于功率半导体器件,如功率模块和高频射频器件,引线键合(WB)技术是一种重要的连接方式。它可以承受较大的电流和功率,确保器件稳定运行。
4、光电子器件封装
在光电子器件领域,如激光二极管、光纤通信器件等,引线键合(WB)也被广泛应用。它能够提供高速信号传输和可靠连接。
十、引线键合(WB)的市场与发展趋势
在先进封装快速迭代的背景下,引线键合(WB)并未被“简单替代”,而是在成熟制程、功率器件、汽车电子等领域保持着基础性地位,同时其自身技术也在向更高密度、更低损伤和智能化控制方向演进。
1、市场规模
随着新能源汽车产业的快速发展,对引线键合(WB)设备的需求持续增长。政策推动和芯片国产化需求的增加,使得引线键合(WB)设备市场规模不断扩大,同时,引线键合(WB)工艺技术也在不断的优化和更新。
2、国产化进程
虽然目前全球引线键合(WB)设备市场主要由美国等少数企业垄断,但国内也有不少企业在积极布局,推动引线键合(WB)设备的国产化进程。
综上所述,引线键合(WB)的市场逻辑是“基础盘稳固,高端有渗透”。它不会被先进封装全面取代,但在部分高性能场景中的份额确实会被倒装和混合键合挤压。它的增长引擎主要来自功率器件、IoT终端和存储器堆叠,而技术竞争力的关键则在于铜/银合金材料的工艺成熟度、垂直互连的工程可行性,以及智能化过程控制的落地深度。
特别是在汽车电子领域,新能源电池中的引线键合(WB)技术是一种重要的电子封装工艺,具有广泛的应用场景和显著的优势。随着技术的不断进步和市场的不断扩大,引线键合(WB)技术将在新能源电池领域发挥更加重要的作用。
十一、写在最后面的话
引线键合(WB)技术是微电子封装中不可或缺的一部分,它通过精细的金属线连接技术,实现了芯片与外部电路的电气互连,对于确保电子设备的性能和可靠性发挥着重要作用。
而压焊的第二焊点(Second Bond)是实现金属引线(金线或铜线)与外部引脚(如基板焊盘或引线框架)可靠连接的关键步骤,在半导体封装中起着决定芯片与外部电路电气连接质量的核心作用。
随着技术的不断进步,引线键合(WB)工艺也在不断优化,以适应更高性能和更低成本的需求。

更多半导体相关内培资料和原版文件均已上传“知识星球”,有兴趣的朋友可通过文末加入星球,一起交流学习......
免责声明
【我们尊重原创,也注重分享。文中的文字、图片版权归原作者所有,转载目的在于分享更多信息,不代表本号立场,如有侵犯您的权益请及时私信联系,我们将第一时间跟踪核实并作处理,谢谢!】
审核编辑 黄宇
- 半导体引线键合(WB)压焊二焊点(鱼尾)工艺详解;
- 实测拆解!同样测密封,为什么很多零部件厂放弃水检改用干检?
- 类比半导体推出全新四通道智能高边开关系列产品
- 投资中国·选择陕西 | 诚迈科技出席中国(陕西)产贸融通对接恳谈会并作交流发言
- EtherNet/IP转Modbus RTU|工业自动化实现汇川AM500与和利时DCS异构通讯
- 紫外激光打标机与光纤打标机适用场景对比
- 一个“查无此人”的皇帝,为何让台湾老百姓念念不忘?——微短剧《嘉庆君游台湾》首映侧记
- 首届海南“旅游安全目的地暨旅游警务合作”项目启动
- 全球公共安全合作论坛(连云港)2026年大会取得重要成果
- 挪威首相称泽连斯基所乘飞机“差点被无人机击中”
- 《新青年》编辑部回信,请查收
- 在动荡时代看见“确定性”,孟加拉国学者期待大湾区故事被更多讲述
- 未来三天 西北地区华北内蒙古等地有明显降水降温过程
- 二氧化碳发电?中国首次完成100千瓦级发电演示验证
- 于勒·马迪塞当选爱沙尼亚新任总统
- 英国前首相斯塔默宣布辞去议员职务