德索SMA反极性RPSMA-C-J-3内螺内孔,做塔放测试时PIM为什么超标?
RPSMA-C-J-3做塔放测试PIM超标分析:无源互调非线性机制与低PIM控制对策
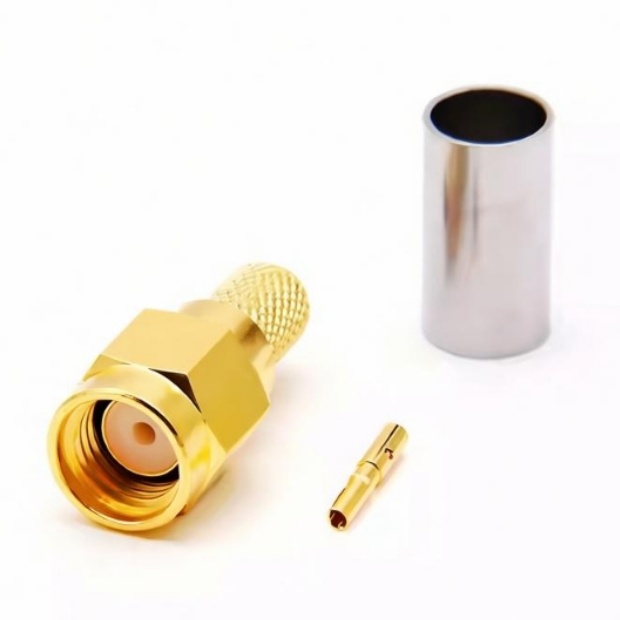
在基站天馈系统及塔顶放大器(TMA,简称塔放)的模块级性能测试中,德索 RPSMA-C-J-3 内螺内孔(反极性公头/内针)同轴连接器常被用于射频耦合、信号采样与监控辅助接口。塔放作为位于天线前端的低噪声放大设备,其工作环境需要同时处理高功率发射信号与微弱接收信号。
在多载波大功率信号同时灌入的情况下,测试系统对无源器件的无源互调(PIM)指标要求极高。通常在 2×20W(2×43dBm)的标准双音功率激励下,系统要求三阶无源互调(PIM3)必须低于指定的阈值,以确保基站接收机不被互调产物所干扰。
然而在实际的塔放系统 PIM 测试中,RPSMA-C-J-3 接口区域频频出现 PIM 测试值超标、数值随敲击或拧紧力矩剧烈波动的现象。从微观接触机制、电镀材料磁性、接头紧固状态以及线缆压接工艺等角度拆解这一问题,对提升高频小尺寸连接器的 PIM 控制水平具有重要的工程指导意义。
一、问题现象分析
在塔放组件的 PIM 专项测试台上,当测试仪器施加双音高功率射频信号时,通过 RPSMA-C-J-3 接口连接的测试链路测得的 三阶无源互调(PIM3) 读数严重偏离预定指标。
在测试过程中,哪怕对 RPSMA-C-J-3 螺纹施加微小的轴向应力或微幅敲击,PIM 测试数值都会出现高达十几 dB 的剧烈跳变。
拆解 PIM 超标的样品后发现,部分连接器内部接触界面存在微观磨屑,或螺纹底镀层采用了含铁磁性的材料。这种非线性电导特性导致高功率基频信号在经过接口接触点时产生了非线性混频,进而生成了落入接收频段的互调干扰成分,引发 VSWR驻波比 与系统噪声基底的同步恶化。
二、技术原理拆解
从材料与电镀特性分析(铁磁性效应):常规 SMA/RPSMA 连接器为了提升耐磨性和降低成本,外壳或中心针底镀层常采用电镀镍(Ni)。镍是一种强铁磁性金属,具有显著的磁滞回线和非线性磁导率。在大功率射频电流作用下,铁磁性材料会引发极强的非线性磁效应,这是导致 无源互调(PIM) 发散和超标的首要因素。
从接触电化学与微观接触电阻分析(MOM效应):接头在微观上并非完全平整的“面接触”,而是由若干微观凸点构成的“点接触”。如果接触面存在氧化层、油污、粉尘或磨屑,就会形成“金属-氧化物-金属”(MOM)微观薄膜结构。该结构表现出类似于二极管的非线性伏安特性,当高密度高频电流通过时,便会产生非线性响应,引发 接触电阻 的动态剧变与互调产物。
从结构紧固与接触正压力分析:RPSMA-C-J-3 采用螺纹连接,其螺纹配合面与中心针/插孔配合面都需要足够的接触正压力来压溃表面的微观氧化膜。如果安装扭矩不足,或螺纹加工公差带偏离,导致接触压力未达到“塑性变形阈值”,微观接触点就会在射频电流的热应力下发生微动,造成 PIM 值的严重恶化。
从 50-3 线缆尾部装配工艺分析:RPSMA-C-J-3 配接 50-3 同轴线缆时,尾部外导体屏蔽网的压接或焊接质量至关重要。若压接套管受力不均,或焊接存在虚焊、冷焊,会在同轴线缆屏蔽网与连接器外壳之间形成非线性的金属接触缝隙,在大功率电流穿过时产生额外的互调噪声。
三、性能影响分析
塔放接收机灵敏度压制:PIM 超标产生的互调产物如果落入塔放或基站的接收频段(Rx Band),会大幅抬升接收机底噪,造成基站灵敏度降低,导致覆盖范围缩减和掉话率上升。
高功率下的热效应与插入损耗增加:非线性接触点和铁磁性材料不仅会引发 PIM 问题,还会将部分射频能量转化为热能,导致接口局部发热,增加射频链路的插入损耗。
接口电性能稳定性下降:微观接触不良引起的 PIM 超标,往往伴随着接触电阻的波动与高频特征阻抗的不连续。在机械震动或高低温循环环境下,这会导致 VSWR驻波比 发生非预期跃变,破坏传输链路的匹配度。
️ 四、工程应用建议
采用无磁/低磁电镀工艺:在有 PIM 指标要求的塔放或基站测试场景中,RPSMA-C-J-3 必须严格禁止使用镍底镀层。应选用三元合金(黄铜镀铜锡锌/白铜)或直接镀厚金/镀银工艺,从源头上消除铁磁性材料引发的非线性磁效应。
规范拧紧力矩与使用定扭矩扳手:RPSMA 螺纹接口连接时,必须使用专用定扭矩扳手(推荐扭矩约为 0.8–1.1 N·m),确保接口接触面获得足够且稳定的接触正压力,压溃微观氧化膜并保持低而稳定的接触电阻。
严格控制接触界面清洁与去毛刺:装配与测试前,应对 RPSMA 接口的中心针、PTFE 介质(介电常数约 2.1)及螺纹区域进行高纯度异丙醇清洗,去除微粒与油污;制造过程中需严格控制机加工毛刺,防止微观悬浮颗粒形成 MOM 微观二极管结构。
优化 50-3 线缆焊接/压接工艺:采用 360° 均匀压接或全周向环形焊接工艺处理尾部屏蔽层,确保线缆外导体与连接器外壳形成低阻抗、高连续性的金属冶金结合,杜绝尾部非线性缝隙。
评估高功率主链路的接口选型匹配:RPSMA 属于小尺寸同轴接口,热容量和功率承载能力有限。若塔放测试中涉及主功率发射通道的 PIM 测试,应评估是否需要升级为 4.3-10 或 N 型低 PIM 专用接口,而将 RPSMA 仅限制在低功率采样或控制信号链路上。
五、技术总结升华
塔放测试中 RPSMA 连接器出现 PIM 超标,本质上是高功率射频电流作用于接口微观非线性界面(铁磁性材料、氧化膜及接触压力不足)所引发的频域杂散响应。解决这一问题需要从无磁材料选择、表面微观清洁度、精准紧固力矩及线缆装配工艺等多维度进行协同管控,这不仅是对射频材料与微观接触技术的严谨把控,也是德索在射频连接技术与高品质信号传输领域始终坚持与践行的高标准理念。
- 德索SMA反极性RPSMA-C-J-3内螺内孔,做塔放测试时PIM为什么超标?
- Teledyne LeCroy推出全新Summit Z74协议测试仪
- 应用案例:阿童木底线感应器批量配套花样机设备,实现整机标配升级
- 大容积、双开门、整柜直入——宏展Walk-in步入式试验箱大型样品测试的空间解法
- 平时注入一滴水,难时拥有太平洋——中国太平洋保险
- 半导体引线键合(WB)压焊二焊点(鱼尾)工艺详解;
- 实测拆解!同样测密封,为什么很多零部件厂放弃水检改用干检?
- 类比半导体推出全新四通道智能高边开关系列产品
- 投资中国·选择陕西 | 诚迈科技出席中国(陕西)产贸融通对接恳谈会并作交流发言
- EtherNet/IP转Modbus RTU|工业自动化实现汇川AM500与和利时DCS异构通讯
- 紫外激光打标机与光纤打标机适用场景对比
- 一个“查无此人”的皇帝,为何让台湾老百姓念念不忘?——微短剧《嘉庆君游台湾》首映侧记
- 首届海南“旅游安全目的地暨旅游警务合作”项目启动
- 全球公共安全合作论坛(连云港)2026年大会取得重要成果
- 挪威首相称泽连斯基所乘飞机“差点被无人机击中”
- 《新青年》编辑部回信,请查收